

SMC flytbarhet og dens forhold til muggsopp
Aug 06, 2026
SMC (Sheet Molding Compound) er en glassfiber-forsterket termoherdende støpemasse, iboende høy i viskositet og lang fiberlengde.,Flytbarheten er helt drevet av høy-temperatur og høy-trykkstøping, og formstrukturen er den ytre nøkkelfaktoren som bestemmer kvaliteten på materialflyten og produktfeil,De to begrenser hverandre gjensidig.
I. Temperatursoneringen av formen endrer direkte strømningskapasiteten til SMC.
Temperaturen på formen påvirker viskositeten til harpiksen.SMC Den matriseumettede polyesteren blir myk når den varmes opp og får dermed flyt:
Lav formtemperatur: Harpiksviskositeten er høy, og motstanden til materialstrømmen øker kraftig, noe som resulterer i utilstrekkelig fylling, materialmangel og dårlig styrke på sveiselinjen;
Høy formtemperatur: Overflateharpiksen gjennomgår raskt for tidlig herding (for-gelering), og danner et hardt skall som blokkerer flyten av det indre materialet, noe som fører til bobler, delaminering og flytmønstre. Det konstante temperaturområdet for konvensjonelle SMC-pressstøpeformer: 130-155 grader. For store og tynnveggede produkter må temperaturreguleringen deles inn i soner, og materialstrømenden skal være passende oppvarmet.
Temperaturforskjellen i formen forårsaker en forskjell i flytHvis temperaturforskjellen mellom formkjernen og formhulrommet er for stor, vil materialet fortrinnsvis strømme til området med høyere temperatur og lavere motstand, noe som resulterer i ujevn fordeling av glassfiber og lokal materialmangel.
II. Utformingen av hulromsstrukturen bestemmer materialstrømningsbanen og strømningsmotstanden.
1. Produktets veggtykkelse
· Tykk-vegget hulrom: Materialstrømningskanalen er bred, med lav strømningsmotstand og jevn fylling, men den er utsatt for opphopning av gassbobler;
· Tynn-vegget hulrom: Spalten er smal, og glassfibrene vil sannsynligvis bygge bro og blokkere materialet, noe som resulterer i en betydelig reduksjon i flyten. Det er nødvendig å øke pressemaskintrykket og optimalisere plasseringen av materialet.
2.Runde hjørner, trekkvinkel, forsterkende ribber
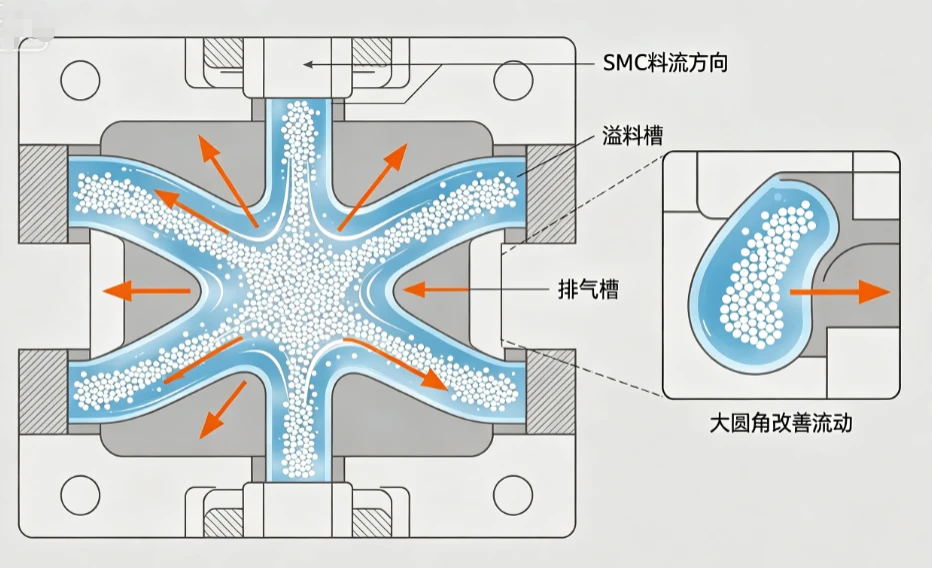
Skarpe hjørner, små R-vinkler: Motstanden mot materialflytendring er høy, noe som fører til at fibrene floker seg sammen og akkumuleres, og strømmen blir avbrutt; når formens avrundede hjørne R er større enn eller lik 2 mm, kan flyten bli betydelig forbedret;
Dype ribber, smale riller: De tilhører trange strømningskanaler, og SMC-glassfibre er utsatt for å sette seg fast, noe som gjør det vanskelig å fylle formen. Det er nødvendig å utvide roten av ribbene og legge til overløpsspor;
Utilstrekkelig trekkvinkel: Friksjonsmotstanden på sideveggene til formhulrommet øker, og hindrer materialet i å gå fremover.
3.Hulromsareal og prosesslengde
Jo lengre prosessen er, desto større er den kumulative motstanden langs linjen til SMC, og jo mer signifikant er nedgangen i terminal fluiditet; for lang-prosessprodukter er det nødvendig å fordele råvarene på en rimelig måte og øke overløpskanten for å hjelpe til med tømming.
III. Støpe-/overløpssystemet er nøkkelformstrukturen for å kontrollere strømmen.
Overløpstank (overløpskant)Å lage overløpsområder rundt formen er den vanligste metoden for å forbedre flyten av SMC: Under støpeprosessen strømmer overflødig harpiks, luft og materialer med lav-viskositet inn i overløpskanalen først, og gir kontinuerlig en strømningsdrivkraft til det indre av formhulrommet, fjerner luftbobler og forhindrer sveiselinjer. Mugg uten overløpskanal er utsatt for utilstrekkelig fylling.
Blankt posisjoneringshulrom, strømningsstyrende skråningEn styreskråning er laget ved materialtilførselsområdet til formen for å lede SMC til å spre seg jevnt i alle retninger, og forhindrer at materialblokkeringen får materialet til å flyte ensrettet eller forårsaker lokal fiberaggregering.
EksosstrukturDybden på formens ventilasjonsspor er generelt 0,03 til 0,08 mm: Hvis gassen ikke kan slippes ut, vil det forårsake en luftblokkering, som direkte blokkerer materialstrømmen; dårlig utlufting vil manifestere seg som tilsynelatende dårlig fluiditet, men faktisk er det på grunn av blokkering av gass.
Formens overflatefinish, friksjon ved skilleflaten og dens innvirkning på flyten
· Grove hulrom, riper, korrosjonsgroper: Øk friksjonsmotstanden mellom SMC og formveggen, redusere strømningshastigheten til materialet og forårsake flytemerker på overflaten av produktet;
·For stort gap mellom skilleflaten: Etter påføring av trykk, renner harpiksen ut i store mengder fra skilleflaten, noe som resulterer i utilstrekkelig materiale inne i hulrommet, noe som tilsynelatende indikerer utilstrekkelig flytbarhet; for lite gap fører til dårlig eksos og høy motstand.
VI. Stivheten til formen og formens lukkespalte påvirker indirekte den effektive fluiditeten.
Etter at pressemaskinen har påført trykk, hvis formstivheten er utilstrekkelig, vil det være liten formutvidelse, tykkelsen på det lokale hulrommet vil øke, og materialstrømfordelingen vil bli uryddig. Ujevn formspalte vil resultere i inkonsekvent materialstrømhastighet på forskjellige steder, ujevn tykkelse på produktet og uregelmessig fiberorientering.
V. Korrespondanse mellom vanlige flytdefekter i muggsopp og deres årsaker
|
usunt fenomen |
Kjerneårsaken til muggsoppen |
|
Utilstrekkelige materialer, utilstrekkelig fylling av formen |
Lang prosess, tynne vegger, smale ribber, lav formtemperatur, fravær av overløpskanal, blokkert eksosåpning |
|
Overflaten virvler og kruser |
Dårlig hulromsfinish, stor temperaturforskjell, for skarpe hjørner og ujevn materialflythastighet |
|
Lagdeling, bobler |
Utilstrekkelig overløp, for lite eksosspor og for høy lokal muggtemperatur som forårsaker for tidlig geldannelse. |
|
Lokal opphopning av glassfiber |
Brå endring av strømningskanal, høyre-hjørne, dyp og smal forsterkende ribbe |
|
Fusjonssveisemerker er skjøre. |
Det er ingen overløpsdrenering eller eksosanlegg i krysset der de to materialene møtes. |
VII. Optimaliseringsplan for å forbedre fluiditeten til SMC i mold End Elevation
- Støpehulrom: Alle hjørner er avrundet med større radier, de smale ribbene er fortykket ved roten, og det legges til en styrestruktur ved den lange prosessseksjonen;
- Temperaturkontroll: Formen har uavhengige varmekretser. Temperaturen i fôringsområdet er litt lavere, og temperaturen ved slutten av materialstrømmen økes passende;
- Overløp og eksos: Kontinuerlige overløpskanter settes langs produktkonturen. Eksosspor legges til separat ved hjørnene og materialkonvergenspunktene;
- Overflatebehandling: Formhulen er polert til en speilfinish for å redusere friksjonsmotstanden til materialveggen;
- Kontroll for lukking av støpeform: Øk stivheten til støpeformen, kontroller lukkingsspalten for støpeformen jevnt og unngå for mye overløp i visse lokale områder.
oppsummere
SMCs egen formulering (harpiks, glassfiber, fyllstoffer) bestemmer den grunnleggende strømningsytelsen, men formen er bæreren for full utøvelse av strømningen: temperatur, hulromsgeometri, ventilering, overflatefriksjon og formstivhet styrer sammen strømningsmotstanden, strømningsretningen og fyllingshastigheten. For samme parti SMC-råmaterialer vil endring av formen eller modifisering av hulromsstrukturen resultere i helt andre støpeeffekter med betydelige forskjeller i flytbarhet.