

Motorhetteform i karbonfiber
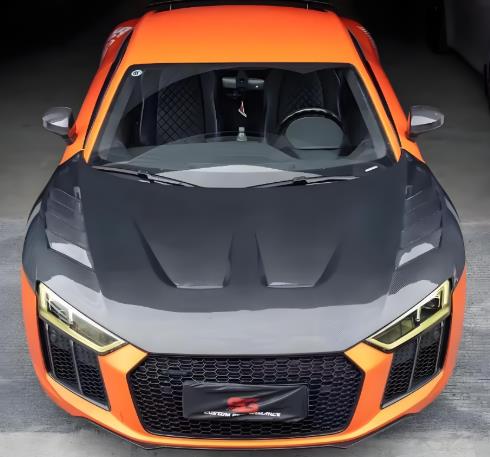
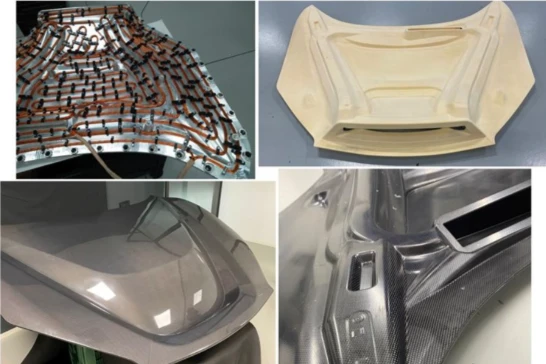
Karbonfiberhetteformen er et spesialisert verktøy som brukes til å danne karbonfiberhette (CFRP Hood) på biler. Kjernekravene er høy presisjon, høy stivhet og lav termisk deformasjon for å sikre utseendets overflate, dimensjonsnøyaktighet og strukturell styrke til panseret.
- Rask levering
- Kvalitetssikring
- 24/7 kundeservice
produkt introduksjon
Karbonfiberhetteformen er et spesialisert verktøy som brukes til å danne karbonfiberhette (CFRP Hood) på biler. Kjernekravene er høy presisjon, høy stivhet og lav termisk deformasjon for å sikre utseendets overflate, dimensjonsnøyaktighet og strukturell styrke til panseret.
I. Valg av formmaterialer
·Aluminiumslegering (som 6061-T6):Lett, rask varmeledningsevne, gode prosesseringsegenskaper, egnet for små og mellomstore batchproduksjoner og rask prototyping.
·Stål (som P20, S50C):Høy styrke, god slitestyrke, egnet for masseproduksjon, men tung i vekt og høy pris.
·Karbonfiberkomposittmateriale (CFRP):Lav termisk ekspansjonskoeffisient, god kompatibilitet med produkter, lett, egnet for høy-presisjon og komplekse buede overflateformer, men høye kostnader.
II. Nøkkelpunkter ved design av muggstruktur
1. Mold divisjon design
- Strukturen vedtar en indre og ytre formdelt design. Skillelinjen er plassert på den ikke-utseende overflaten av panseret (som f.eks. kantflensområdet), noe som sikrer et komplett utseende og jevn avforming.
- En designbarflenskantmodulmuliggjør både integrert støping og kantskjæring.
2. Profil og presisjon
- Basert på 3D-skanningsdata for hele kjøretøyet, utføres modelleringen for å sikre nøyaktigheten av tilpasningen til kjøretøyets karosseri.
- Overflatefinishen til profilen må nå klasse A (Ra mindre enn eller lik 0,8 μm), som direkte bestemmer produktets utseende.
- Nøkkeldimensjonene styres innenfor en toleranse på ±0,3 mm, og installasjonshullene er nøyaktig plassert.
3. Styrking og støtte
- Baksiden av formen er utstyrt med gitter-lignende forsterkende ribber (avstand 300–500 mm), som ikke bare reduserer vekten, men også øker stivheten og forhindrer deformasjon under trykk.
- Bærerammen må være i nær kontakt med formoverflaten, jevnt fordele trykket og unngå lokal spenningskonsentrasjon.
4. Ventilasjons- og vakuumsystem
- Ventilasjonsspor er satt i kantene av formhulen (bredde 0,5–1,0 mm), og hindrer innestengt luft i å forårsake overflateflekker eller materialmangel.
- Det er nødvendig å være kompatibel med prosesser for vakuumposer / varmpresstanker. Formen må ha god vakuumforseglingsevne (lekkasjehastighet Mindre enn eller lik 0,01 Pa・m³/s).
III. Tilpasning av ordinære produksjonsprosesser
RTM (Resin Transfer Molding): Formen krever høy stivhet og må ha god tetteevne. Den passer for middels-volum og høy-kvalitetsprodukter.
autoklavstøping: Formen må være motstandsdyktig mot høye temperaturer (120–180 grader) og høye trykk (0,5–1,0 MPa), og har ekstremt høye krav til termisk stabilitet.
Støping av vakuumpose: Kostnaden er relativt lav, egnet for små batch-produksjoner eller prøvekjøringer, men den har høye krav til overflaten på formen og forseglingsytelsen.
Ekspansjonskjerneformprosess: Ved å bruke utvidbare kjernematerialer (som Koridion), kan detDen komplekse strukturen til kroppen-dannet kanal med en ventilasjonskanal,Ingen sekundær binding er nødvendig, og støpesyklusen er kort (omtrent 8–15 minutter).

IV. Viktige forholdsregler for produksjon og bruk
Runde hjørner og overganger:Kavitetshjørne, rot av ribbefiletR Større enn eller lik 3 mm,Tykkelsesovergangsgradient (forhold Mindre enn eller lik 1:5), for å unngå spenningskonsentrasjon og herdevridning.
Varme/kjølesystem:Innebygd-i ensartet oppvarmingsrørledning sikrer at temperaturforskjellen under herding er mindre enn eller lik ±5 grader, og forhindrer indre stress i produktet.
Demolding og vedlikehold:Bruk et spesielt høy-temperatur-slippmiddel; etter støping, avkjøl sakte og fjern formen jevnt for å unngå vridning; sjekk jevnlig overflatenøyaktigheten og tetningsytelsen.
V. Typiske defekter og mottiltak
Overflatebobler / nålehull: Forbedre eksosytelsen, forbedre vakuumnivået og optimalisere harpiksstrømmen.
Produktforvrengning og deformasjon: Optimaliser stivheten til formen, kontroller kjølehastigheten og juster retningen på fiberopplegget.
Forskyvning av formlinjen: Forbedre formposisjoneringsstrukturen og forbedre formlukkingsnøyaktigheten.
Lagdelt struktur: Sørg for at laminatet er fritt for rynker, at vakuumkomprimeringen er grundig, og at herdeparameterne er passende.
Populære tags: karbonfiber motor hette mold, Kina karbon fiber motor panser mold produsenter, fabrikk


