

Viktige tekniske punkter ved GMT Automotive Molding Tooling
Sep 09, 2026
Termoplastisk GMT-glassfibermatte-forsterket kompositt, med sine enestående fordeler med lettvekt, slagfasthet og resirkulerbarhet, har blitt mye brukt i store strukturelle komponenter for nye energikjøretøyer, for eksempel batteriskjermer, undervognsbeskyttere og front-moduler. I motsetning til den tradisjonelle termoherdede SMC-kompresjonsstøpeprosessen, benytter GMT-støping en prosessrute som involverer ekstern forvarming av arkmaterialet og formkjøling for forming, noe som stiller spesielle krav til verktøystivhet, temperaturkontrollsystemer, skjærstrukturer og automatiseringskompatibilitet. Denne artikkelen fokuserer på store GMT-komponenter for biler og presenterer den strukturelle utformingen av termoplastiske støpeverktøy, nøkkelpunkter for temperaturkontroll, vanlige problemer og tilsvarende prosessoptimaliseringsløsninger.
I. Overordnet struktur av arbeidsarmaturen (store bildeler)
1. Forskalingsrammekropp
Materiale: P20 / 718H herdet stål med HRC30 - 36 hardhet. Fortykket ramme og ryggforsterkningsribber for å tåle 10 - 20 MPa høyt trykk og forhindre store-former i å deformeres på grunn av trykk.
Formhulens overflate er polert med Ra0.8 - 1.6 μm; trekkvinkelen er 3 grader - 5 grader for å forhindre overflateriper under fjerning av store deler; presisjonsstyrepinner og styrehylser + posisjoneringsstifter for å kontrollere lukkegapet og undertrykke blits.
Skjærkant: Strekkbar vertikal skjærekantstruktur, direkte skjæring inne i formen, reduserer den påfølgende trimmeprosessen og kontrollerer tykkelsen på blitsen.
· Utstøtingssystem: Fler-synkron utkasting, forhindrer vridning under utstøting av store-deler; kan integreres med vakuumeksos for å forbedre overflatekvaliteten.
2. Termisk styringssystem [Kjernen i GMT-verktøy]
Hovedforskjellen mellom GMT og SMC: SMC-former oppvarmes kontinuerlig; GMT arbeidsinventar er hovedsakelig for kjøling.
1. Oppdelt kjølevannskrets med høy-gjennomstrømning- (nødvendig for store deler)
For store stykker over en meter i størrelse, kan kjølehastighetsforskjellene i forskjellige veggtykkelser og ribbeposisjoner lett forårsake gjenværende spenning og vridningsdeformasjon; ved hjelp av partisjonert uavhengig temperaturkontroll, kan nøkkelområder lages for å utføre konform kjøling, oppnå balansert varmespredning og sikre dimensjonsstabilitet.
1. Lokal tilleggsvarme: Elektriske varmerør kan konfigureres i installasjonsområdet for den innebygde delen og tykke ribbeområder for å unngå for tidlig avkjøling og materialmangel.
Formens arbeidstemperatur: 60 - 90 grad ; Forvarming utenfor platematerialeovnen: 170 - 190 grader, strengt forbudt å overskride 230 grader, for å forhindre nedbrytning av PP-matrisen.
3. Automatisert tilpasningsgrensesnitt
· Reservert materialhåndteringsgrensesnitt for de mekaniske hånd- og arkposisjoneringsgrenseblokkene;
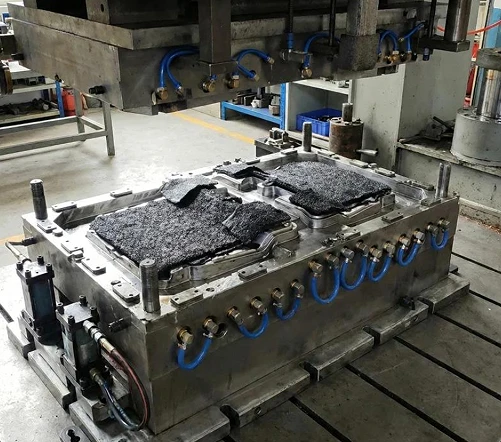
· Integrert oljekrets og luftkrets; kompatibel med hydraulisk pressetonnasje: 1600 - 4000t stor hydraulisk presse.
II. Nøkkeltrekk ved typiske GMT-komponenter og verktøy for biler
|
GMT deler |
Hovedpunkter for design av arbeidsklær |
|
Beskyttelsesdeksel for batteripakke |
Stor-flat plate + tette forsterkende ribber; sone kjøling; høy stivhet mold ramme; flere fremspring for installasjon; i-formtrimming |
|
Beskyttelsesplate for undervogn |
Høyt sideforhold, tynn vegg; kontroll vridning; vakuum eksos; lav flens |
|
Front-modulbrakett |
Flere innebygde deler; komplekse konkaviteter og konveksiteter; kontrollere materialflyten, beskytte fibrene mot overdreven skjæring |
|
anti-kollisjonsstråle |
Strukturelle komponenter i tykke-seksjoner; Tilstrekkelig trykkretensjon; Balansert kjøling for å sikre slagytelse |
III. Viktige forskjeller mellom GMT Tooling og SMC Tooling
|
prosjekt |
Termoplastisk GMT-verktøy |
Termohærdende SMC-verktøy |
|
Støpeprinsipp |
Platematerialet forvarmes utenfor ovnen, og formen avkjøles og størkner (fysisk faseendring) |
Formen varmes opp kontinuerlig, og harpiksen gjennomgår kjemisk herding og kryssbinding. |
|
temperaturkontrollsystem |
Bruker hovedsakelig sonekjøling |
Kontinuerlig oppvarming (varm olje / elektrisk oppvarming) |
|
støpesyklus |
45-90 s |
3-6 min |
|
materialgjenvinning |
Komponentene kan knuses og gjenbrukes. |
resirkulerbare |
|
Feilrisiko |
Tretthet i kald og varm syklus, blokkering av vannveier, slitasje på bladkantene |
Oksydasjonskorrosjon ved høy-temperatur |
IV. Vanlige feil ved store-GMT-verktøy og tiltak for å unngå design
Del deformering, dimensjonsavvik:Grunnårsaken er ujevn kjøling; løsninger: delt kjøling, formede vannkanaler, optimalisering av veggtykkelsesforskjell, rimelig hensyn til svinn.
Forstyrrelse i fiberstrøm og utilstrekkelig lokal styrke:Begrensning av råvareplassering; Segmentert kontroll av formens lukkehastighet for å hindre at fibre blir alvorlig vasket bort og fortrengt.
Overdreven flying edge:Forbedre stivheten til formrammen; forbedre posisjoneringsnøyaktigheten til styresøylene; optimalisere gapet til skjærebladene
.Skarp kant slites raskt ned:Lokal herding av skjærekanten.
Avstøpningsdeformasjon:Utfør flere synkrone ekstruderinger og still inn en passende trekkvinkel for formen.

V. Komplett GMT-støpeprosessflyt
Skjæring av GMT-platemateriale → Forvarming i varmluftsovn ved 170 - 190 grader → Automatisk håndmater raskt materialet inn i arbeidsstykkets hulrom → Rask lukking av den hydrauliske pressen → Høy-trykkholding (10 - 20 MPa) → Avkjøling og forming inne i formen → Intern skjæring og trimming av en → den neste skjæring og trimming → syklus.