

Sprøytestøpingsløsninger for bildeler
Aug 05, 2026
Løsninger for overflatebulker (synkemerker/depresjon) i sprøytestøpte bildeler
Injeksjonsstøpte-deler til biler har strenge krav til overflatekvalitet og dimensjonsstabilitet, spesielt for utvendige og innvendige A-overflatekomponenter. Under produksjonen oppstår det ofte overflatesynkemerker (krympingsdefekter), typisk konsentrert til områder som ribber, skruebosser og lokalt fortykkede fremspring. Disse defektene påvirker ikke bare det visuelle utseendet, men kan i alvorlige tilfeller føre til dårlig montering, overdrevne malingsfeil og til slutt resultere i produktavvisning. Grunnårsaken til synkemerker ligger i ujevn krymping mellom tykke og tynne områder under smelteavkjølingsfasen, hvor fortsatt sammentrekning i tykkere seksjoner trekker i overflatelaget og skaper fordypninger. Faktorer som bidrar til denne defekten inkluderer produktdesign, formkonstruksjon, sprøytestøpingsprosess og råvarer. Forbedring bør følge en systematisk tilnærming-først justere prosessparametrene, deretter modifisere formen, og til slutt optimalisere produktstrukturen, gå videre fra enklere til vanskeligere løsninger. Nedenfor er en omfattende gjennomgang av korrigerende tiltak.

ABS+PC oppbevaringsboks i plast
I. Justering av sprøytestøpeprosessen
1. Trykk og trykkvedlikehold
Øk holdetrykket:Under holdetrykkstadiet tilføres det kontinuerlig materiale til hulrommet for å motvirke krymping. For bildeler anbefales det å stole hovedsakelig på holdetrykket i stedet for kun på injeksjonstrykket.
Forleng holdetrykktiden:Det er ineffektivt å påføre trykk til porten fryser og blir helt forseglet.
Segmentert trykkretensjon:Første-høytrykksfylling-, andre-lavtrykk-for å forhindre overdreven stress (for å unngå hvite flekker og vridninger i de ytre delene).
Misforståelse: Bare å øke injeksjonstrykket. Etter at formhulen er fylt under injeksjonsprosessen, er trykket vanskelig å overføre til de tykke-veggene, og forbedringen er begrenset.
2. temperaturkontroll
Reduser materialtemperaturen på passende måte:Smeltetemperaturen bør ikke være for høy da det vil øke krympehastigheten; den bør heller ikke være for lav for å unngå dårlig sveising og korte skudd.
dø temperaturen
✅ Utseende del: bare nok øke formtemperaturen, avkjølingen av smelteoverflaten blir langsommere, noe som er gunstig for trykkoverføring og reduserer rynker
⚠️ Hvis formtemperaturen er for høy, vil det forlenge kjøleperioden og øke den totale krympingen. Det er nødvendig å finne balansepunktet.
Reduser temperaturen på dysen og varmtløpssystemet,Reduser krympingen etter-behandling forårsaket av kontinuerlig termisk ekspansjon av smelten.
3. Fart og skiftende posisjoner
- Under fyllingsprosessen, reduser injeksjonshastigheten i det senere stadiet for å forhindre for tidlig frysing av den tykke delen og forhindre at smelten under trykk kommer inn.
- Forkort V/P-bryterposisjonen og bytt til trykksatt tilstand så snart som mulig. Ikke vent til fyllingen er helt ferdig før du bytter.
4. avkjølingstid
Forleng avkjølingstiden riktig for å la delen stivne helt før du fjerner den; hvis fjerningen er for tidlig, vil plastdelen ha høy temperatur og myk, noe som gjør den utsatt for påfølgende krymping og depresjon.
5. mottrykk
Øk mottrykket litt, gjør smelten tettere, reduser indre hulrom, forbedre krympemerkene litt. Den bør imidlertid ikke være for høy da ellers vil temperaturstigningen bli for stor.
II. Optimalisering av port-, runner- og moldstruktur
Porten bør plasseres så nær forsenkningen som muligBOSS For søylene og tykke ribber, påfør limet i nærheten for å sikre at holdetrykket når det tykke-veggområdet direkte; påføring av lim på lang avstand vil resultere i betydelig trykktap.
Øk portens diameter / Forkort frysetiden til portenDen lille porten stivner raskt, noe som gjør det umulig å opprettholde trykk for kontinuerlig fôring; for store bildeler er vifteformede-porter, nedsenkede porter og hot runner-porter ofte brukt.
Optimaliser eksosanleggetI området med tykke-vegger vil innestengt luft danne fordypninger og bobler; ved endene av forsterkningslistene og i de tykke seksjonene bør det være ventilasjonsspor.
Optimalisering av kjølevannssystemDet tykke-veggede området øker vannkanalene, med vannkanalene nær hulrommet, noe som reduserer temperaturforskjellen mellom de tykke og tynne områdene og unngår overdreven lokal overoppheting og sammentrekning. BOSS-kolonnen gis prioritet for behandling av vann-blokkeringsark, fontenekjøling.
Unngå lokal varmeakkumuleringDe skarpe hjørnene og tykke delene av formkjernen er tilbøyelige til å akkumulere varme. Derfor er det nødvendig å bruke beryllium kobberinnsatser for å akselerere varmespredning.
III. Produktstrukturdesign
Den vanligste årsaken til defekter i plastdeler i biler: plutselig endring i veggtykkelse.
1. Ensartet veggtykkelse, med forskjellen i veggtykkelse kontrollert til å være mindre enn 20 %;
2. Ribbetykkelse Mindre enn eller lik 0,6 til 0,7 ganger hovedveggtykkelsen (over dette punktet er baksiden av ribben utsatt for depresjon);
3. BOSS-kolonne:
o Ikke gjør det til en solid tykk kolonne;
o Gjør roten av søylen forsenket eller uthulet (stjele kjøtt);
o Øk radius ved roten og reduser den lokale tykkelsen;
4. Tykke fremspring, fortykkede områder stjeler direkte materiale fra baksiden (tømmer ut), og eliminerer tykt kjøtt ved roten fra kilden.
Bransjeerfaring: For utseende A-deler, hvis det er tykke ribber eller BOSS på baksiden, er det vanskelig å stjele kjøtt alene for å fullstendig eliminere krympemerker ved justering av maskinen.
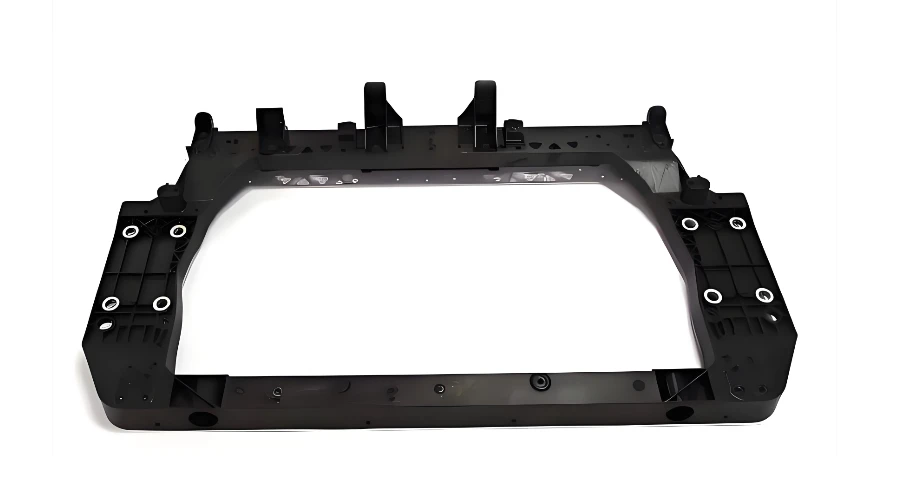
Framre-ramme for biler
IV. Justering av materialretning
1. Under de samme forholdene: Krystallinske materialer (PP, PA, POM) krymper mye mer enn ikke-krystallinske materialer (ABS, PC), og er mer utsatt for innrykk;
2. Tilsetning av glassfiber og mineralfyllstoffer kan redusere krympingshastigheten og lindre fordypningen;
3. Velge en lav-krympingsgrad;
4. For høyt resirkulert materialforhold fører til svingninger i smeltetetthet og ustabile krympemerker. Kontroller blandingsforholdet strengt.
V. Rask undersøkelsessekvens
Bekreft om innrykkposisjonen tilsvarer de bakre ribber/søyler/tykke seksjoner → Bestem om det er en typisk tykk-vegginnrykk
Øk holdetrykktiden og øk holdetrykket for testing (prioritet)
Finjuster-formtemperaturen og materialtemperaturen, optimaliser V/P-koblingspunktet
Sjekk om portavstanden og størrelsen er tilstrekkelig
Sjekk om eksosen i den tykke posisjonen er dårlig
Hvis metodene ovenfor er ineffektive: Vurder modifikasjon av mugg (øke portstørrelsen, legge til innsatskjøling) eller kjøtttyveri av produktet
- Innrykk (innrykk): Overflaten er konkav innover, uten hull, på yttersiden av den tykke delen;
- Vakuumboble: Et indre hulrom i den støpte delen, alvorlig når overflaten kollapser, hovedsakelig forårsaket av utilstrekkelig holdetrykk + overdreven veggtykkelse. Håndteringsmetoden er den samme.